O Problema que Ninguém Conta Sobre Conexões Mal Especificadas
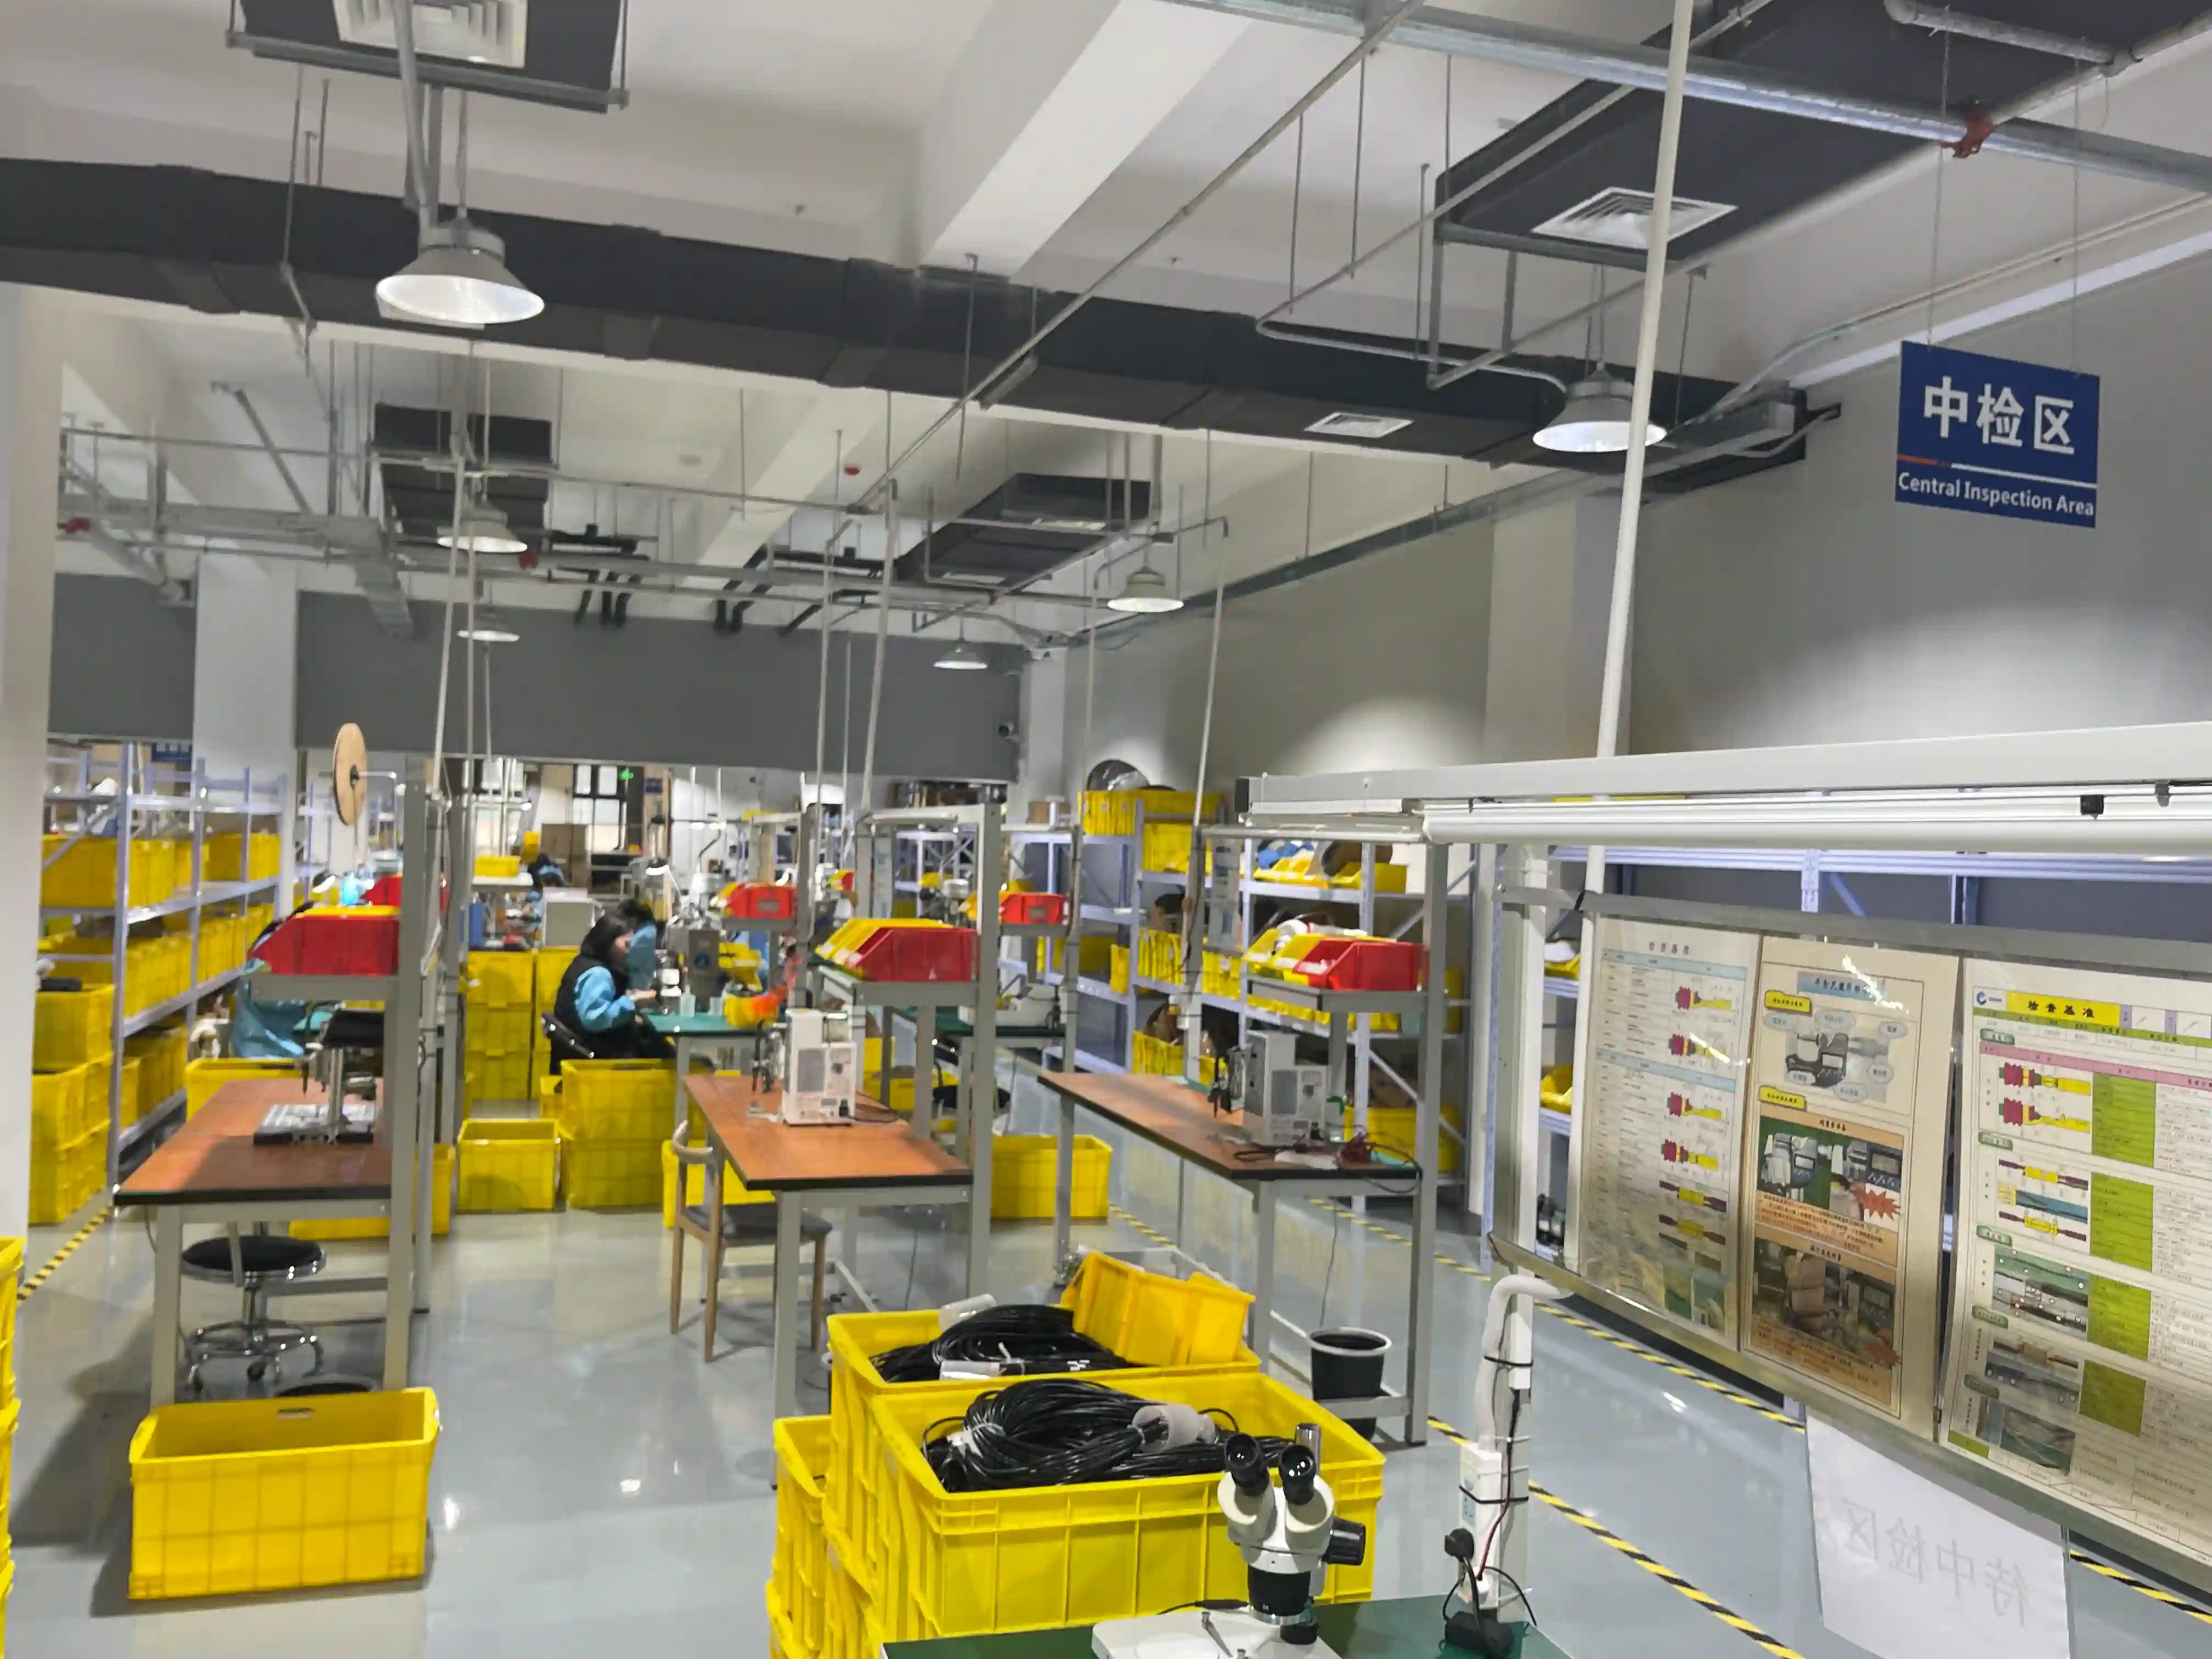
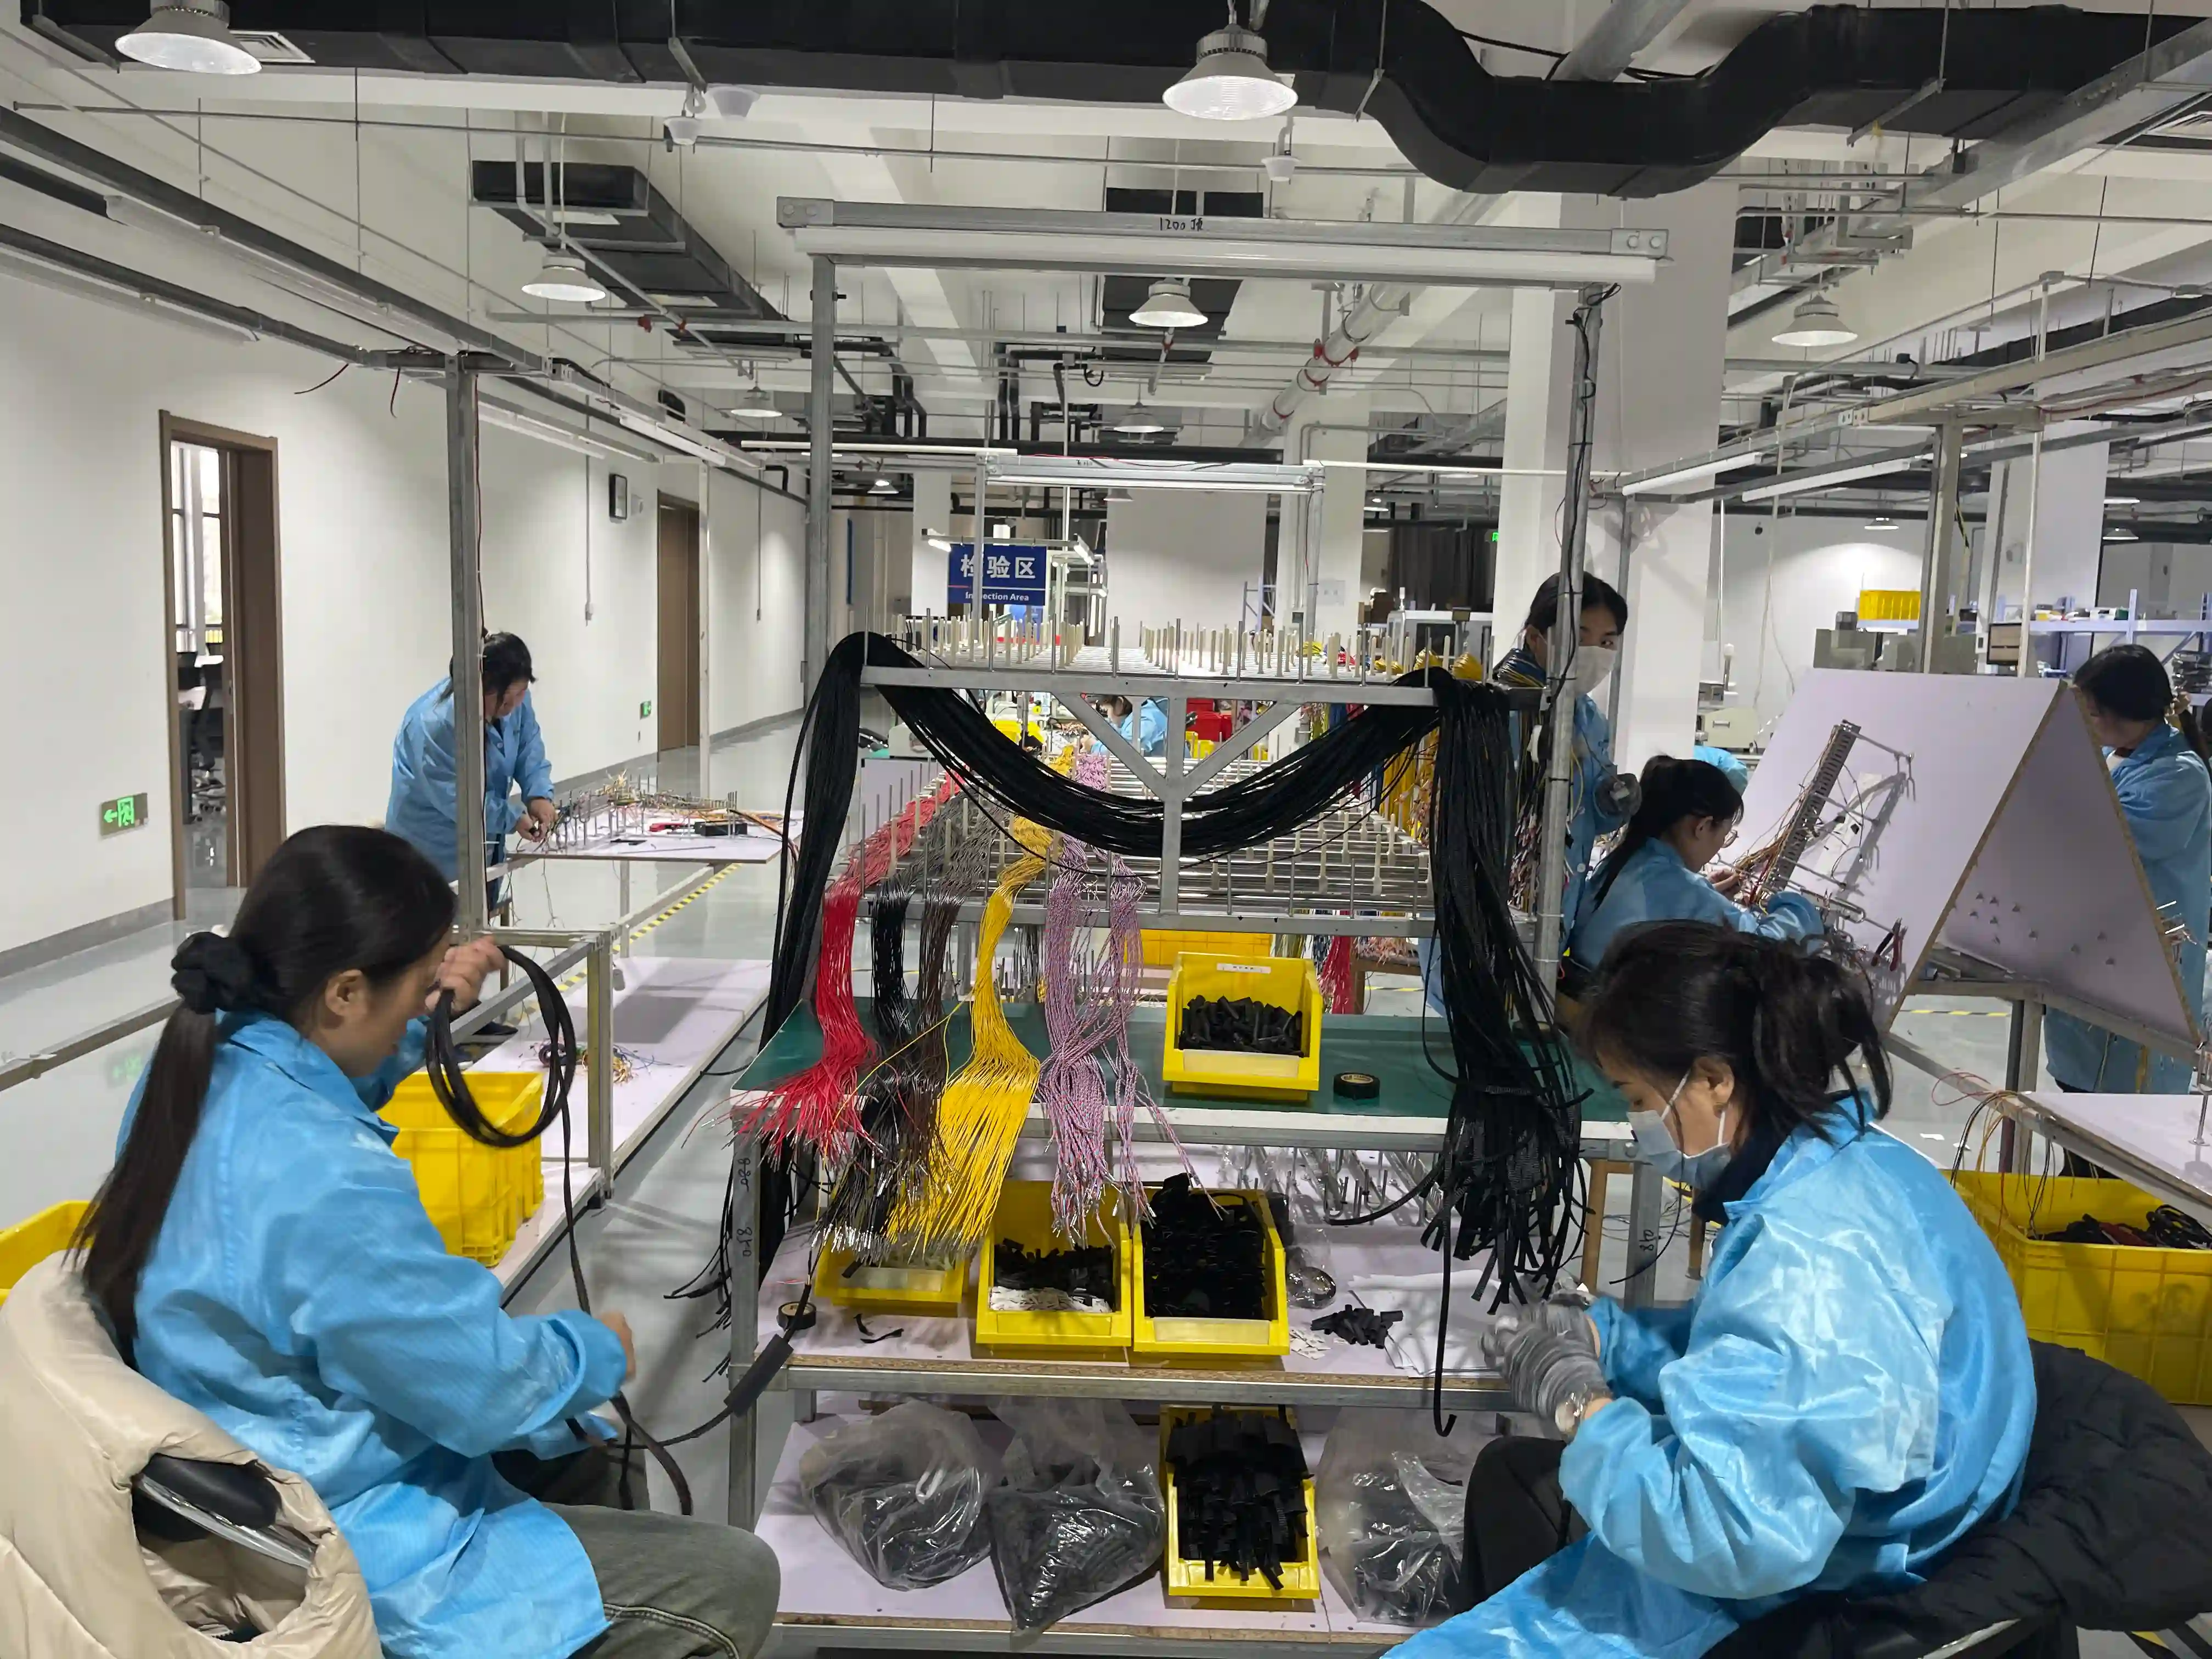
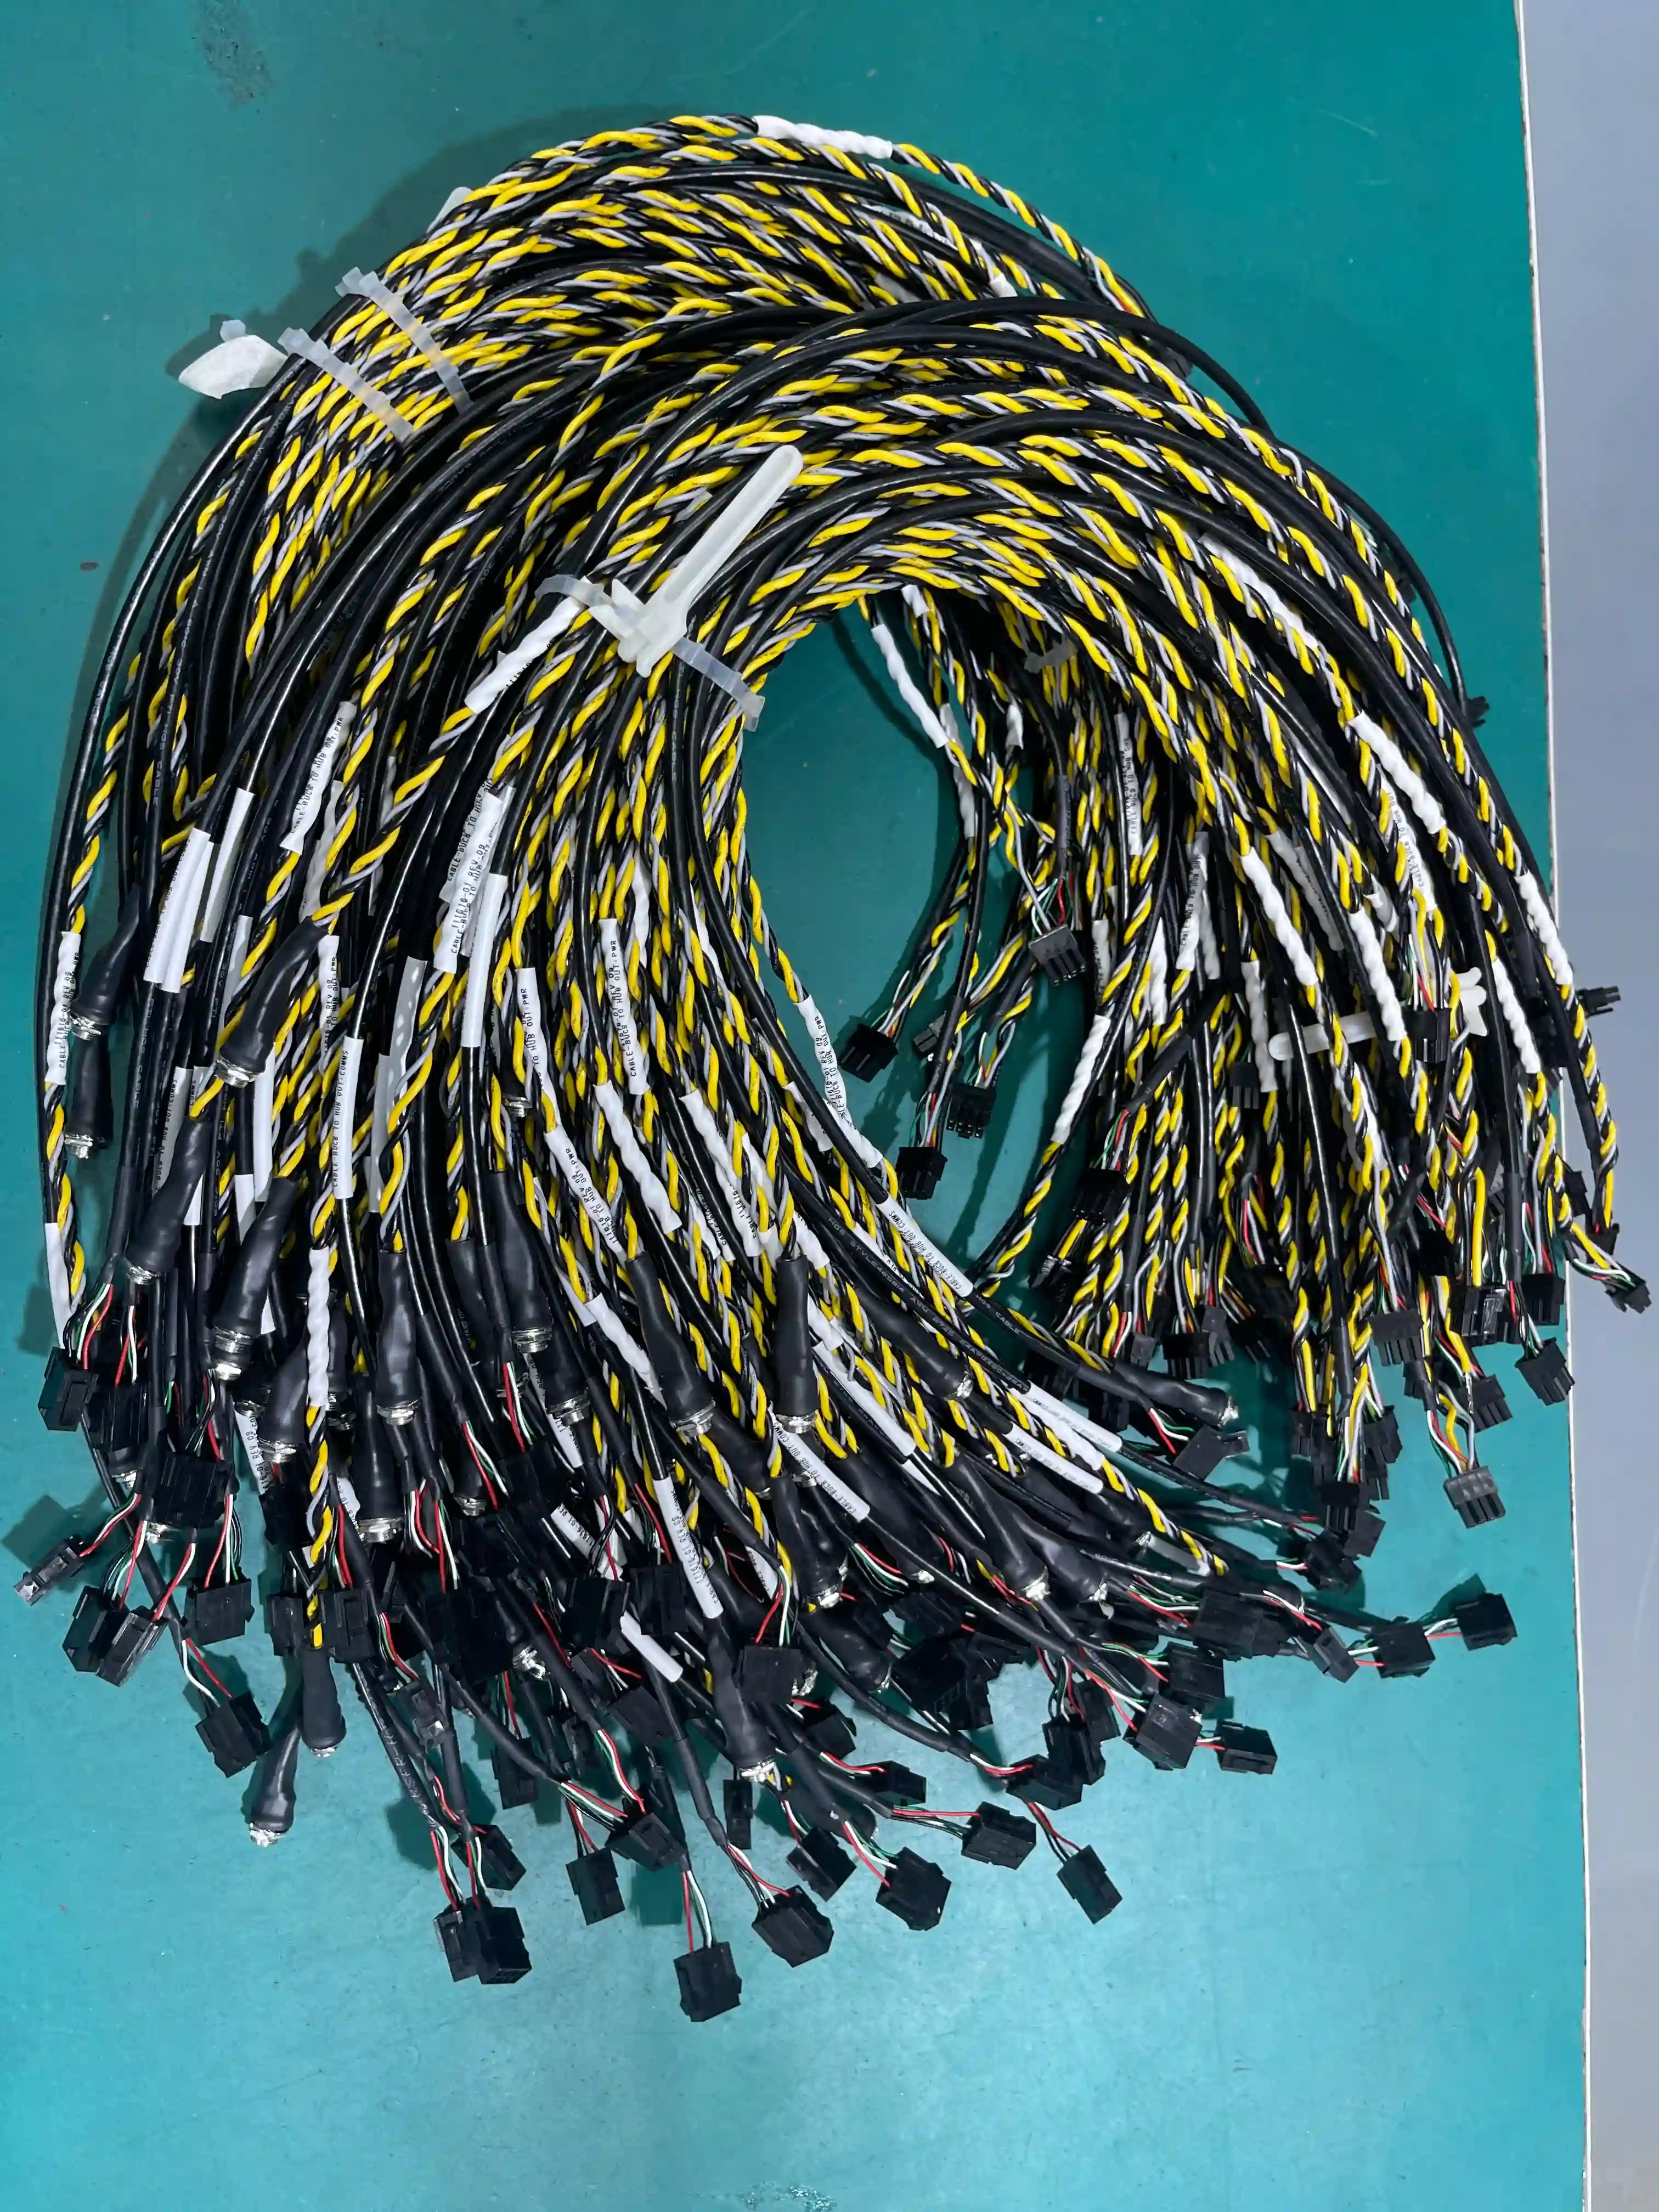
Um operador australiano de equipamentos pesados precisava de um chicote MIL-spec montado estritamente conforme desenho e BOM, sem substituição de componentes. A especificação combinava juntas soldadas com potting, emendas mecanicamente crimpadas e protegidas com termorretrátil adesivado, marcação dos fios e verificação de continuidade com leitura de resistência. Um conector circular Amphenol PT tinha MOQ de 50 unidades e prazo de fornecimento de 24 semanas, o que ameaçava o cronograma.
Foram produzidas duas amostras de qualificação, e o cliente recebeu a recomendação de fornecer o conector de prazo longo para manter a montagem do chicote em cerca de quatro semanas. O plano incluiu ensaios de tração, continuidade, sequência dos fios, crimpagem, dimensão e inspeção por microscópio eletrônico. As amostras seguiram para produção e o cliente confirmou um pedido posterior de 50 a 100 chicotes condicionado à aprovação. O caso mostra que solda e crimpagem podem coexistir quando o desenho define a função e a validação de cada processo.
Essa decisão — crimpar ou soldar — é uma das escolhas de engenharia mais consequentes na fabricação de chicotes elétricos. A resposta depende de três fatores: o ambiente de operação, o volume de produção e as normas que o produto precisa atender.
O Que é Crimpagem e Como Funciona
Crimpagem é uma conexão mecânica permanente criada por deformação plástica de um terminal metálico sobre o condutor. Quando executada corretamente, os fios individuais do condutor sofrem uma "solda fria" — as superfícies de cobre se fundem no nível molecular sob pressão, criando uma junta hermética (gas-tight) que impede penetração de oxigênio e umidade.
O Processo de Solda Fria na Crimpagem
A compressão controlada do terminal deforma o condutor dentro da janela definida pelo fabricante do sistema de contato. Nesse processo, as camadas de óxido nas superfícies do cobre se rompem e permitem contato metálico estável. Altura de crimpagem, seção transversal e resistência elétrica precisam ser validadas para a combinação real de fio, terminal e ferramenta.
Três fatores definem a qualidade de uma crimpagem conforme IPC/WHMA-A-620:
- Altura do crimp: tolerância de +/- 0,1 mm medida com micrometro
- Forca de tração (pull test): fio AWG 20 exige mínimo de 58 N (13 lbs) conforme norma
- Secção transversal: ausencia de fios cortados, dobrados ou fora da área de crimpagem
Ferramentas de Crimpagem: Do Manual ao Automático
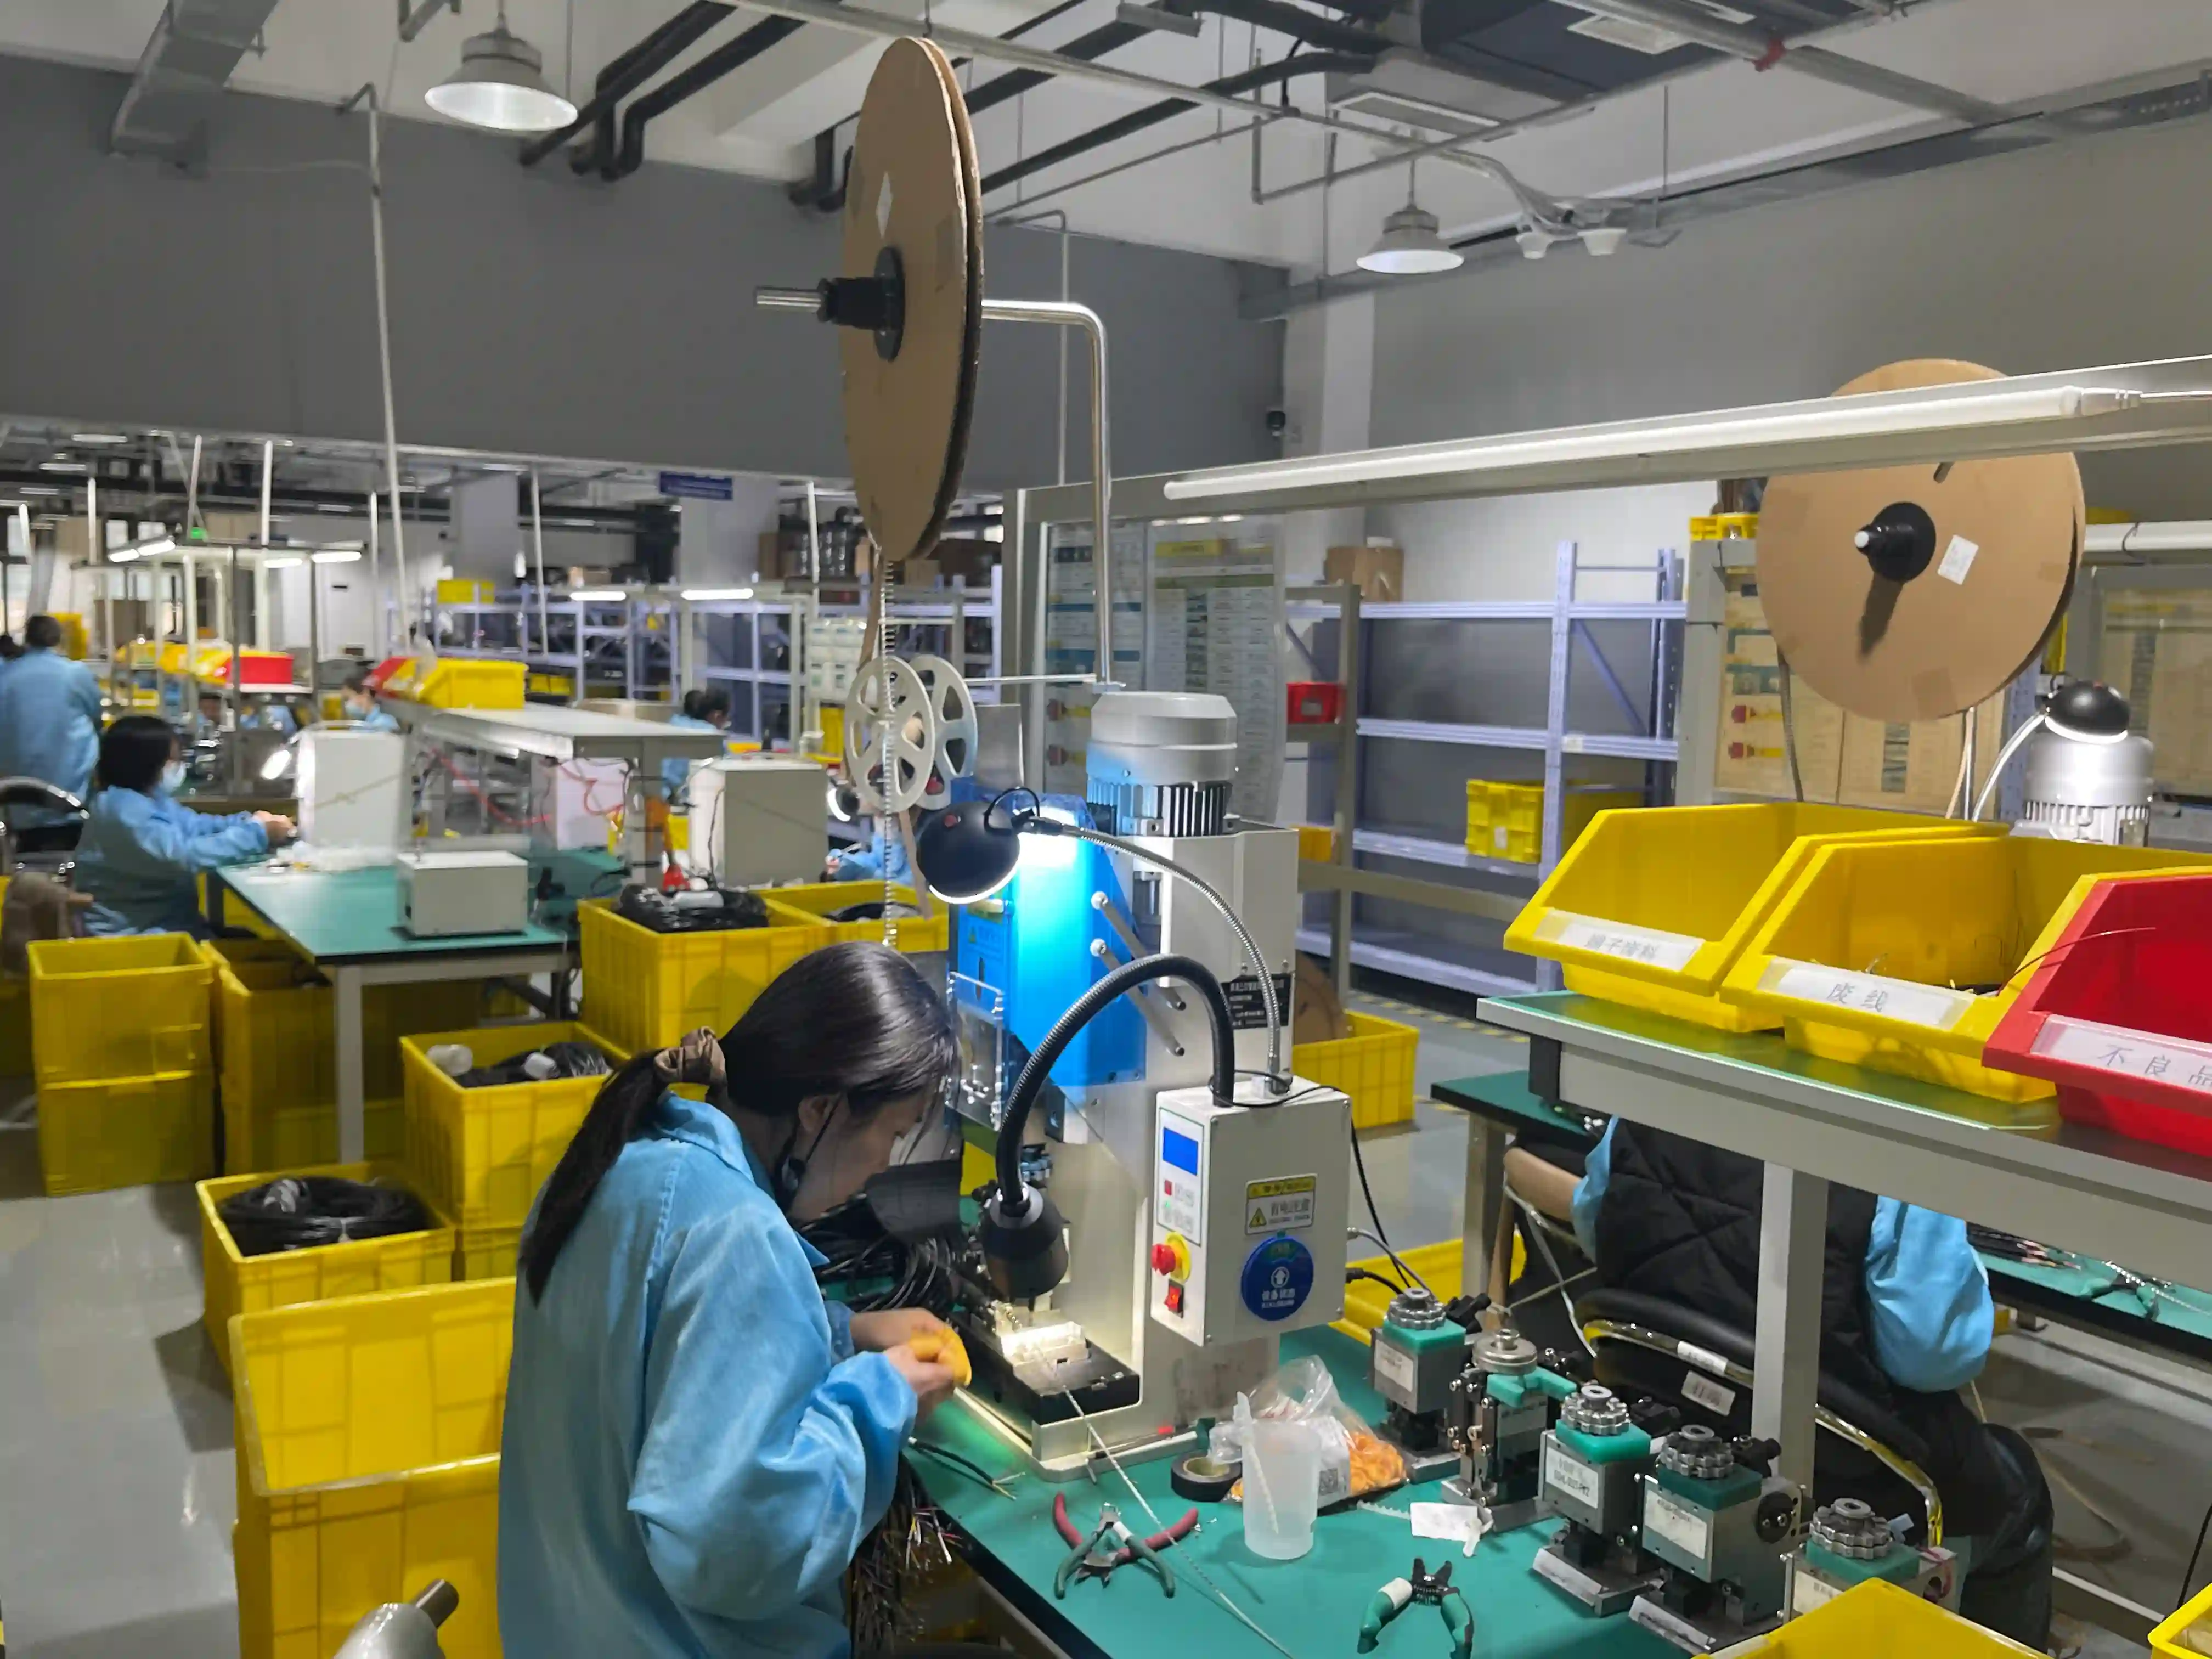
O tipo de ferramenta influencia a consistência da conexão. Um alicate manual com catraca (ratchet) completa o ciclo mecânico, mas ainda depende do posicionamento correto do terminal. Prensas semiautomáticas e crimpadoras automáticas podem elevar a cadência e monitorar a força em tempo real; o resultado depende do aplicador, do setup, do material e do plano de controle.
Como referência de engenharia, a auditoria de um fornecedor deve verificar se a ferramenta permanece dentro da janela especificada e se o pull test destrutivo ocorre na frequência definida pelo plano de controle. Não há uma taxa universal para o setor: a evidência precisa vir dos registros do processo, da calibração e das amostras do projeto.
O Que é Soldagem e Como Funciona
Soldagem elétrica (com estanho) une condutores através de uma liga metálica fundida (solda) que preenche o espaço entre as superfícies. O processo exige temperatura entre 300 e 400 graus Celsius na ponta do ferro de solda e aplicação de fluxo para remover óxidos.
Soldagem Convencional com Estanho
A solda Sn63/Pb37 (63% estanho, 37% chumbo) foi o padrão histórico. Com regulamentações RoHS e requisitos ambientais, a indústria migrou para ligas lead-free como SAC305 (Sn96,5/Ag3,0/Cu0,5), que exigem temperaturas mais altas e técnica mais apurada.
Vantagens da soldagem:
- Excelente para conexões de baixo volume e prototipagem
- Permite união de condutores de diâmetros diferentes
- Funciona em espaços confinados onde ferramentas de crimpagem não acessam
- Baixo investimento inicial (ferro de solda + consumiveis)
Limitações críticas da soldagem:
- A zona aquecida pode alterar o comportamento mecânico do condutor
- Zona de transição rígida/flexível concentra estresse mecânico
- Susceptivel a fadiga sob vibração e ciclagem térmica
- Cadência geralmente menor que a de uma crimpagem automatizada, conforme a geometria e o controle exigido
O Fenomeno do Wicking — Por Que a Solda Fragiliza Fios
Wicking ocorre quando a solda fundida sobe por capilaridade entre os filamentos do condutor, criando uma zona rígida que se estende além da área de conexão. O ponto onde o fio passa de rígido (com solda) para flexível (sem solda) torna-se um concentrador de tensão.
Sob vibração, esse ponto pode sofrer flexão repetida até a fratura por fadiga. Não existe uma vida útil universal que compare solda e crimpagem: o resultado depende do fio, da geometria, do strain relief, da amplitude de vibração, da temperatura e do critério de falha. A comparação válida exige ensaio equivalente no conjunto real.
Soldagem Ultrassonica — A Terceira Via
A soldagem ultrassônica é um processo que une condutores usando vibrações mecânicas de alta frequência (20-40 kHz) sob pressão moderada. Não utiliza material de adição, fluxo ou calor externo significativo.
Por que a indústria automotiva brasileira adota soldagem ultrassônica:
- Dispensa material de adição na interface cobre-cobre
- Pode consumir menos energia que processos térmicos, conforme equipamento e seção do condutor
- Pode reduzir etapas e consumíveis em determinadas emendas de produção
- Evita o uso de fluxo e solda de adição; os controles de segurança seguem a avaliação do equipamento
- Ideal para emendas de múltiplos fios (splice) em chicotes automotivos
Fornecedores como Aptiv, que opera fábricas no Brasil, utilizam soldagem ultrassônica como método padrão para emendas internas de chicotes. O processo segue a sequência: corte, desencape, crimpagem de terminais, soldagem ultrassônica de splices, montagem no gabarito e teste elétrico.
Tabela Comparativa: Crimpagem vs Soldagem vs Ultrassonica
| Critério | Crimpagem | Soldagem com Estanho | Soldagem Ultrassonica |
|---|---|---|---|
| Velocidade | Alta com ferramenta dedicada | Dependente do operador e da geometria | Alta em processo automatizado |
| Resistência a vibração | Alta quando terminal, ferramenta e strain relief são validados | Depende do controle de wicking e do alívio mecânico | Alta quando a emenda é qualificada |
| Custo por conexão | Depende de volume, terminal e ferramental | Depende de mão de obra, inspeção e retrabalho | Depende de seção, equipamento e volume |
| Investimento em equipamento | De ferramenta manual a célula automatizada | Geralmente menor, com custo maior de mão de obra | Equipamento dedicado e qualificação de processo |
| Habilidade do operador | Media (com ferramenta correta) | Alta | Baixa (processo automatizado) |
| Repetibilidade | Alta (automatizavel) | Baixa (depende do operador) | Muito alta |
| Reparabilidade em campo | Media | Alta | Baixa (requer equipamento) |
| Impacto térmico no condutor | Sem aquecimento de soldagem | Cria zona termicamente afetada | Aquecimento localizado pelo processo |
| Norma principal | IPC/WHMA-A-620F | IPC J-STD-001H | AWS C6.1 / DVS 2810 |
| Aplicação ideal | Terminais, conectores | Prototipagem, PCBs, reparos | Splices automotivos |
Confiabilidade: Como Comparar os Métodos
A escolha entre crimpagem e soldagem não é questão de preferência. Ela precisa ser sustentada por ensaios controlados de vibração e ciclagem térmica que usem o mesmo fio, geometria, proteção mecânica, perfil de carga e critério de falha.
Vibração: Compare em Condições Equivalentes
Em ensaios acelerados, uma junta soldada sem controle de wicking ou strain relief pode concentrar tensão na transição rígida. Uma crimpagem também pode falhar cedo quando terminal, fio e ferramenta são incompatíveis. Para conectores sujeitos a vibração, compare as duas soluções no mesmo perfil de ensaio e registre a evolução da resistência elétrica, sem extrapolar um número de horas ou ciclos de outro conjunto.
Falhas elétricas intermitentes em serviço pesado podem nascer da escolha e da execução da terminação, mas também de vibração, corrosão, roteamento, vedação e reparo de campo. A análise deve rastrear a causa no conjunto afetado; percentuais genéricos não substituem dados de garantia e de retorno do projeto.
Ciclagem Térmica: -40 a +150 Graus Celsius
Em ambientes sob o capo de veículos, a temperatura oscila entre -40 e +150 graus Celsius. O estanho e o cobre possuem coeficientes de expansão térmica diferentes. Com milhares de ciclos térmicos, a interface solda/cobre desenvolve microfissuras que aumentam progressivamente a resistência elétrica.
Conexões soldadas em ambientes underhood podem desenvolver aumento de resistência quando a ciclagem térmica e a vibração não foram consideradas no desenho. Crimpagens gas-tight corretamente qualificadas evitam material de adição na interface, mas ainda precisam de validação para o ciclo de vida e o ambiente do veículo.
Pull Test — Requisitos por Bitola (IPC/WHMA-A-620F)
O pull test é o teste destrutivo que válida a resistência mecânica de uma crimpagem. A norma IPC/WHMA-A-620F específica força mínima por bitola de fio:
| Bitola AWG | Seção (mm2) | Forca Mínima (N) | Forca Mínima (lbs) |
|---|---|---|---|
| 26 | 0,13 | 15 | 3,4 |
| 22 | 0,33 | 31 | 7,0 |
| 20 | 0,50 | 58 | 13,0 |
| 18 | 0,82 | 80 | 18,0 |
| 16 | 1,31 | 98 | 22,0 |
| 14 | 2,08 | 133 | 30,0 |
| 12 | 3,31 | 178 | 40,0 |
| 10 | 5,26 | 222 | 50,0 |
A crimpagem deve reter no mínimo 60% da resistência a tração do condutor. O teste deve ser realizado a taxa constante de 25 a 50 mm/min. Frequência obrigatória: inicio de cada turno, troca de aplicador e troca de rolo de fio.
Quando Usar Cada Método por Setor Industrial
Automotivo e Veículos Elétricos
Crimpagem e soldagem ultrassônica dominam a produção automotiva. Normas como SAE/USCAR-21 (Ford, GM, Stellantis) especificam crimpagem como método primário para terminações em conectores. Soldagem ultrassônica é o método padrão para splices internos.
Soldagem com estanho é proibida em muitas especificações automotivas para conexões sujeitas a vibração. Com a transição para veículos elétricos, novos desafios emergem: condutores de alumínio para redução de peso exigem terminais bimetálicos e ferramental de crimpagem específico.
Aeroespacial e Defesa
Crimpagem com requisitos Classe 3 da IPC/WHMA-A-620F é o padrão. Cada terminação e inspecionada individualmente. Soldagem é aceita em aplicações específicas (como conexões em PCBs de aviônica), mas nunca para emendas de fios em chicotes de força.
Dispositivos Médicos
A indústria médica exige rastreabilidade total. Crimpagem automatizada com registro de força por conexão atende ISO 13485. Soldagem manual é aceita em produção de baixo volume de dispositivos Classe I, mas requer qualificação do operador por IPC J-STD-001.
Industrial e Energia
Ambientes com temperatura extrema, umidade e exposição química favorecem crimpagem com terminais selados. Para aplicações em painéis elétricos e quadros de comando, tanto crimpagem quanto soldagem são aceitas, dependendo do tipo de conexão e da norma aplicável.
Análise de Custo por Projeto
O custo visível de cada método é apenas parte da decisão. O custo total inclui ferramental, mão de obra, qualificação do processo, inspeção, retrabalho, garantia e risco de campo. Esses valores variam com terminal, bitola, volume, equipamento, região e critério de aceitação; por isso devem ser calculados na cotação do projeto, sem aplicar uma economia genérica por terminação.
A automação tende a favorecer repetibilidade e cadência quando o volume justifica ferramental dedicado. A soldagem manual oferece flexibilidade em operações específicas, enquanto a soldagem ultrassônica atende determinados tipos de emenda. A comparação correta usa o desenho, o plano de controle e a demanda do cliente.
A crimpagem automatizada pode se justificar quando volume, repetibilidade e custo de ferramental fecham a conta do projeto. A fabricante do grupo Hebei Cloom utiliza processos de crimpagem e define o método de emenda conforme desenho, risco e plano de validação.
Os 5 Erros Mais Comuns na Terminação de Chicotes
Erro 1 — Soldar Depois de Crimpar
Adicionar solda a uma crimpagem já feita é a "falácia híbrida". O calor da soldagem recristaliza o cobre na zona de crimpagem, desfazendo a solda fria molecular e enfraquecendo a conexão. O resultado é pior que qualquer um dos métodos isoladamente. A norma IPC/WHMA-A-620F classifica crimpagem com solda adicionada como defeito.
Erro 2 — Pre-Estanhar o Fio Antes de Crimpar
Aplicar estanho no condutor antes de inserir no terminal impede a solda fria mecânica. O estanho é mais macio que o cobre e flui sob pressão ao longo do tempo (cold flow), afrouxando a crimpagem progressivamente. Nunca pre-estanhe fios destinados a crimpagem.
Erro 3 — Usar Ferramentas Inadequadas
Um alicate universal não é ferramenta de crimpagem. Sem perfil de compressão específico para o terminal e sem mecanismo de catraca, a compressão e incompleta e inconsistente. Cada família de terminais (Molex, JST, TE, Deutsch) exige positioner e die específicos.
Erro 4 — Ignorar Pull Tests Diarios
Testar a resistência de tração apenas na qualificação inicial não é suficiente. Desgaste de ferramental, variação de lote de terminais e mudança de fornecedor de fio exigem pull tests no início de cada turno e a cada troca de material.
Erro 5 — Emendas com Torção e Fita Isolante
Torção manual de fios com fita isolante não é um método de conexão — é uma gambiarra que gera resistência de contato variável, aquecimento localizado e risco de incêndio. Qualquer norma de qualidade rejeita esse tipo de emenda.
Fluxograma de Decisão: Qual Método Escolher
Passo 1 — Ambiente de operação:
- Vibração (automotivo, industrial, aeroespacial) → Crimpagem ou soldagem ultrassônica
- Estatico (eletrônicos de consumo, laboratório) → Soldagem pode ser adequada
Passo 2 — Volume de produção:
- Mais de 1.000 unidades → Crimpagem automatizada ou soldagem ultrassônica
- Menos de 100 unidades ou protótipo → Crimpagem manual ou soldagem
Passo 3 — Tipo de conexão:
- Terminal em conector → Crimpagem (único método aceito pela maioria dos fabricantes de conectores)
- Splice (emenda fio-fio) → Soldagem ultrassônica (produção) ou crimpagem com butt splice (baixo volume)
- Conexão em PCB → Soldagem (padrão da indústria)
Passo 4 — Norma aplicável:
- Automotivo (IATF 16949, USCAR-21) → Crimpagem com monitoramento de força
- Aeroespacial (Classe 3) → Crimpagem com inspeção unitária
- Médico (ISO 13485) → Crimpagem com rastreabilidade completa
- Geral (Classe 1-2) → Qualquer método com controle de processo documentado
Tendências que Estão Redefinindo a Terminação de Chicotes
Veículos Elétricos e Alta Tensão
A migração para plataformas elétricas de 400V e 800V aumenta drasticamente a corrente nos chicotes de força. Condutores de 35 mm2 a 95 mm2 exigem crimpagem com prensas hidráulicas e terminais específicos para alta corrente. Soldagem ultrassônica esta sendo adaptada para splices em cabos de alta tensão com isolamento de silicone.
Condutores de Alumínio
Condutores de alumínio podem reduzir massa em determinados chicotes de força, mas exigem controle rigoroso: terminal compatível, tratamento contra oxidação e compressão calibrada para a ductilidade do metal. A viabilidade precisa ser validada pela fabricante do grupo Hebei Cloom com o OEM para a combinação real de condutor, terminal, ambiente e ferramenta.
Monitoramento em Tempo Real (Indústria 4.0)
Crimpadoras modernas podem integrar sensores de força e deslocamento que registram a curva de cada terminação. Os limites de alerta e segregação precisam ser configurados durante a validação da combinação de fio, terminal, aplicador e máquina; não existe um percentual único aplicável a todos os processos.
Referências
- IPC/WHMA-A-620F — Requisitos e Aceitação para Montagens de Chicotes e Cabos Elétricos. Wikipedia: IPC (electronics)
- IPC J-STD-001H — Requisitos para Montagens Elétricas Soldadas. Wikipedia: IPC (electronics)
- SAE/USCAR-21 — Especificações de Desempenho para Terminais e Conectores Automotivos. Wikipedia: SAE International
- RoHS — Restrição de Substancias Perigosas. Wikipedia: RoHS
- Soldagem Ultrassonica — Princípios e Aplicações. Wikipedia: Ultrasonic Welding
Perguntas Frequentes
Posso soldar e crimpar ao mesmo tempo para ter mais segurança?
Não. Adicionar solda a uma crimpagem é classificado como defeito pela IPC/WHMA-A-620F. O calor desfaz a solda fria molecular que garante a hermeticidade da crimpagem, e o estanho sofre cold flow sob pressão, afrouxando a conexão. Cada método funciona por um princípio diferente — combiná-los sabota ambos.
Preciso montar 200 chicotes para um equipamento médico que vibra durante transporte — devo crimpar ou soldar?
Para 200 unidades com exposição a vibração, crimpagem manual com ferramenta de catraca é a escolha correta. Garante consistência sem exigir investimento em automação. Use terminais de cobre estanhado e realize pull test no inicio de cada lote. Soldagem manual introduz variabilidade inaceitavel quando a vibração é um fator.
A crimpagem funciona com fios de alumínio?
Funciona, mas exige adaptações específicas: terminal compatível, controle contra oxidação e ferramenta com perfil calibrado para a ductilidade do alumínio. Usar terminal de cobre não qualificado em fio de alumínio pode favorecer corrosão galvânica e perda de desempenho; a combinação deve ser validada para o ambiente e a vida útil do projeto.
Qual certificação minha equipe precisa para garantir qualidade na crimpagem?
O programa IPC/WHMA-A-620 oferece três níveis: CIS (Certified IPC Specialist) para operadores, CIT (Certified IPC Trainer) para instrutores e CID (Certified Interconnect Designer) para engenheiros. No mínimo, operadores devem ter CIS com módulo de crimpagem. A certificação e válida por 2 anos e exige recertificação.
Soldagem ultrassônica pode substituir completamente a crimpagem na produção de chicotes?
Não completamente. Soldagem ultrassônica é ideal para splices (emendas fio-fio), mas terminais de conectores precisam de crimpagem — o terminal metálico pre-formado exige deformação mecânica para fixar no condutor. Na prática, fábricas automotivas combinam ambos: crimpagem para terminais e ultrassônica para splices.
Como sei se meu fornecedor esta crimpando corretamente?
Solicite três evidências: (1) registros de pull test diarios com valores por bitola e data, (2) curvas de força x deslocamento das crimpadoras automáticas, e (3) seccionamento de amostra (cross-section) mostrando o perfil de compressão. Se o fornecedor não consegue fornecer esses dados, a crimpagem não está sendo monitorada adequadamente.
Conclusão
A escolha entre crimpagem, soldagem e soldagem ultrassônica não é genérica: depende do ambiente, do volume, da geometria, da validação e da norma aplicável. Em aplicações com vibração e produção seriada, crimpagem e soldagem ultrassônica costumam oferecer processo mais controlável, mas a confiabilidade deve ser demonstrada no conjunto real.
Se você está especificando um chicote elétrico e precisa de orientação sobre o método de terminação adequado, entre em contato com nossa equipe de engenharia. Avaliamos seu projeto e recomendamos a solução com melhor relação custo-confiabilidade.
Mais Perguntas Sobre Solda vs Crimpagem
Q: Por que não posso crimpar e soldar a mesma conexão para ter mais segurança?
Porque o calor da soldagem recristaliza o cobre na zona de crimpagem e desfaz a solda fria molecular que garante a hermeticidade. Além disso, o estanho sofre cold flow sob pressão e afrouxa a crimpagem com o tempo. A IPC/WHMA-A-620F classifica crimpagem com solda adicionada como defeito.
Q: Por que a solda falha tão mais cedo que a crimpagem sob vibração?
Não existe uma proporção universal. A solda pode subir por capilaridade entre os filamentos e criar uma zona rígida que concentra tensão; a crimpagem também depende da combinação correta de fio, terminal e ferramenta. Compare os métodos no mesmo perfil de vibração, temperatura e critério de falha.
Q: Quando usar soldagem ultrassônica em vez de crimpagem?
A soldagem ultrassônica é ideal para splices (emendas fio-fio), com conexão 100% cobre-cobre, sem material de adição e sem fumos. Mas terminais de conector continuam exigindo crimpagem, pois o terminal pré-formado precisa de deformação mecânica. Na prática, fábricas automotivas combinam crimpagem para terminais e ultrassônica para splices.
Q: A crimpagem funciona com condutores de alumínio?
Funciona, mas exige terminal compatível, controle contra oxidação e ferramenta com perfil calibrado para a ductilidade do alumínio. Usar terminal de cobre não qualificado pode favorecer corrosão galvânica e perda de desempenho; a combinação deve ser validada para o ambiente e a vida útil do projeto.